segunda-feira, 13 de julho de 2020

Metrologia - Aula 10 - Tolerâncias geométricas

Geometrias Toleradas
Assim como para controlar dimensões é necessário especificar as tolerâncias dimensionais em desenhos técnicos, para controlar geometrias, também é necessário especificar tolerâncias. A norma ABNT NBR ISO 2768-2 estabelece as tolerâncias gerais para geometrias.
Porém, no caso de peças que vão trabalhar em conjunto, ou de necessidade de maior rigor em alguma característica específica, o controle da geometria pode ser feito por indicação através de simbologia adequada. Nesse caso, a norma aplicável é a NBR 6409. 
Vamos conhecer algumas dessas simbologias: 

PLANEZA 
Também conhecida como planicidade de uma superfície, tem como símbolo um paralelogramo. Indica a necessidade de uma superfície ser plana. Como é referente à própria forma, não há necessidade de elemento de referência associado.
Esta imagem define a planicidade de uma superfície, tem como símbolo um paralelogramo. Indica a necessidade de uma superfície ser plana. Como é referente à própria forma, não há necessidade de elemento de referência associado.
O controle visual dessa característica, normalmente, é feito com régua de luz, porém, quando se necessita maior precisão, ou um valor definido, a medição pode ser realizada através de relógio comparador, relógio apalpador, máquina de medir por coordenadas, ou ainda máquina de medir perfil.
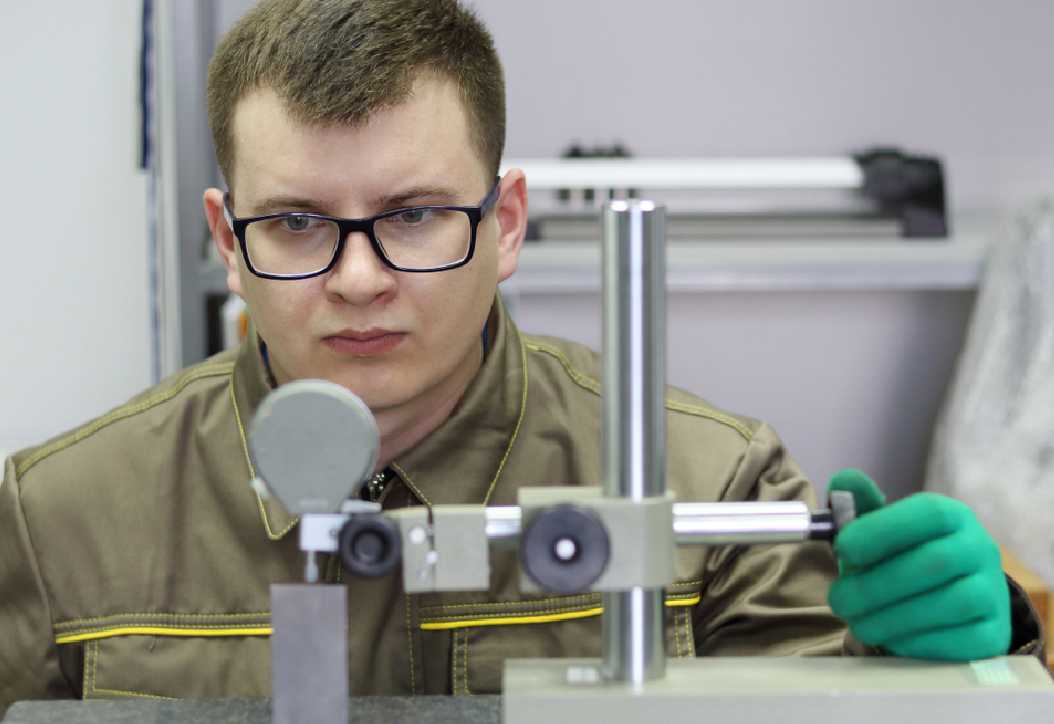
As medições de planicidade devem ser realizadas apoiando a peça em três pontos ajustáveis, por exemplo em calços reguláveis (macaquinhos), e ajustar as alturas na mesma referência para todos, ou seja, colocar os três pontos em zero. Depois, deslocar o relógio ao longo de toda a superfície para a verificação da planicidade.

  • A planeza é uma propriedade de um plano e caracteriza uma superfície.
  • O desvio de planeza é a distância mínima entre dois planos paralelos que contém o conjunto dos pontos da superfície medida. 
  • Esta tolerância é utilizada para controlar superfícies planas e, frequentemente, para qualificar uma superfície como uma referência primária.
  • Quando a superfície considerada está associada com uma cota de tamanho, a tolerância de planeza deve ser menor do que a tolerância dimensional.

PARALELISMO
Essa característica tem como símbolo duas linhas retas inclinadas e paralelas. Indica a necessidade de uma linha ou superfície ser paralela em relação a outra linha ou superfície. Nesse caso, há necessidade de uma das superfícies ser o elemento de referência.
A medição pode ser feita através de instrumentos como paquímetro, micrômetro, relógios comparador ou apalpador, medindo pontos diferentes nas linhas ou superfícies que serão toleradas.
Na tolerância de de paralelismo de um eixo, as medidas do eixo deve estar compreendido dentro de uma zona cilíndrica de diâmetro conhecido.

PERPENDICULARIDADE
O símbolo é formado por duas linhas a 90° uma da outra, formando um T ao contrário. Indica a necessidade de uma característica estar a 90° de outra, ou seja, perpendicular.
Para essa característica, também pode ser usado o controle visual, através do esquadro de luz. Mas, quando se necessita maior precisão, ou um valor definido, a medição pode ser realizada através de relógio comparador, relógio apalpador, máquina de medir por coordenadas, ou ainda, máquina de medir perfil.

Casos de perpendicularidade:

  • Tolerância de perpendicularidade entre duas retas: O campo de tolerância é limitado por dois planos paralelos, distantes no valor especificado “t”, e perpendiculares à reta de referência.
  • Tolerância de perpendicularidade entre um plano e uma reta: O campo de tolerância é limitado por dois planos paralelos, distantes no valor especificado e perpendiculares à reta de referência.
  • Tolerância de perpendicularidade entre dois planos: A tolerância de perpendicularidade entre uma superfície e um plano tomado como referência é determinada por dois planos paralelos, distanciados da tolerância especificada e respectivamente perpendiculares ao plano referencial.

CIRCULARIDADE
Uma circunferência é o símbolo que representa essa característica. É aplicável em peças que sejam circular, quando se deseja indicar o quanto uma linha deve ser circular. Por se tratar da própria forma de uma linha, também não há necessidade de um elemento de referência.
Portanto, a medição pode ser feita com apoio em dispositivos, utilizando blocos prismáticos, ou outro suporte que tenha precisão e permita que a peça gire, através do relógio comparador ou apalpador.
Também é possível ser realizada em máquinas de medir coordenadas ou específicas de medição de erro de forma.
Tolerância de Circularidade: corresponde à distância entre duas circunferências de mesmo centro, dentro do qual deve estar compreendido o contorno em uma dada seção da peça. O desvio de circularidade é a distância radial mínima entre duas circunferências concêntricas e complanares que contêm o conjunto dos pontos do perfil analisado.
Circularidade é a condição pela qual qualquer círculo deve estar dentro de uma faixa definida por dois círculos concêntricos, distantes no valor da tolerância especificada.
A tolerância corresponde ao desvio da forma geométrica circular, que pode ser aceito sem comprometer a funcionalidade da peça. As peças passíveis de serem toleradas em circularidade são Cônicas ou Cilíndricas.

CONCENTRICIDADE
Essa característica é representada por uma circunferência menor, dentro de uma maior, de maneira centralizada. Indica exatamente a necessidade de uma circunferência estar concêntrica com outra, por isso, é necessário que uma delas seja o elemento de referência.
O apoio para medição dessa característica pode ser feito da mesma forma que na circularidade, porém, nesse caso, temos que usar uma das circunferências como referência para medir a outra.
A medição pode usar relógio comparador ou apalpador. Também é possível ser realizada em máquinas de medir coordenadas ou específicas de medição de erro de forma.
Define-se concentricidade como a condição segundo a qual os eixos de duas ou mais figuras geométricas, tais como cilindros, cones etc., são coincidentes.
Há sempre uma variação do eixo de simetria de uma das figuras em relação a um outro eixo tomado como referência, caracterizando uma excentricidade. Pode-se definir como tolerância de concentricidade a
excentricidade te considerada em um plano perpendicular ao eixo tomado como referência.


CILINDRICIDADE
Para essa característica, o símbolo utilizado parece a mistura de dois outros símbolos já vistos, os do paralelismo e da circularidade. Pois bem, para obtenção do valor da cilindricidade, é necessário o giro da peça em simultâneo com o deslocamento do relógio, ou sistema apalpador utilizado, lembrando bem a forma de medir paralelismo e circularidade.
A medição pode usar relógio comparador ou apalpador. Também é possível ser realizada em máquinas de medir coordenadas ou específicas de medição de erro de forma.
Assim como na circularidade, a medição pode ser feita com apoio em dispositivos, utilizando blocos prismáticos, ou outro suporte que tenha precisão e permita que a peça gire.
Tolerância de Cilindricidade: corresponde à distância entre dois cilindros ideais de mesmo centro e raios diferentes. Os desvios de cilindricidade podem ser considerados como uma combinação de elementos simples, cada um dos quais tendo um significado que pode ser correlacionado com defeitos ou erros do processo de maquinar.

INCLINAÇÃO
O símbolo que representa essa característica é formado por duas retas interligadas por um ponto, formando exatamente um ângulo entre elas. Indica a necessidade de uma linha ou superfície estar inclinada em relação a uma outra linha ou superfície, por isso, há necessidade de indicar uma referência e também da tolerância estar relacionada ao valor de um ângulo.
A medição pode ser feita através de instrumentos como goniômetro, relógios comparador ou apalpador, utilizando a mesa de seno, medindo pontos diferentes nas linhas ou superfícies que serão toleradas.

BATIMENTO E BATIMENTO TOTAL
Parece caso genérico de circularidade, concentricidade e cilindricidade, porém, sempre haverá a necessidade de referência. Há o batimento radial, batimento axial e batimento total. Uma seta inclinada representa o batimento simples que pode ser radial, por exemplo, no diâmetro de um cilindro, ou axial, como na face de um cilindro. Duas setas inclinadas e interligadas representa o batimento total.
O batimento representa a variação máxima admissível da posição de um elemento, considerado ao girar a peça de uma rotação em torno de um eixo de referência, sem que haja deslocamento axial. A tolerância de batimento é aplicada separadamente para cada posição medida.
O batimento pode delimitar erros de circularidade, coaxialidade, excentricidade, perpendicularidade e planicidade, desde que seu valor, que representa a soma de todos os erros acumulados, esteja contido na tolerância especificada. O eixo de referência deverá ser
assumido sem erros de retilineidade ou de angularidade.
A tolerância de batimento circular axial refere-se ao deslocamento máximo admissível do elemento tolerado ao longo do eixo de simetria quando a peça sofre uma rotação completa.


No caso, de você dispor no ato da medição apenas de um relógio comparador, um relógio apalpador, uma régua de luz, suas medições serão coerentes e precisas nas somente nas geometrias toleradas de: Perpendicularidade, Paralelismo, Planeza e Perpendicularidade.

© Direitos de autor. 2020: Gomes; Sinésio Raimundo. Última atualização: 22/02/2020

segunda-feira, 6 de julho de 2020

Metrologia - Aula 09 - Tolerâncias dimensionais

Dimensões  Toleradas
No dia a dia da mecânica é necessária a realização de medições ou inspeções para controle das dimensões em peças que estão passando, ou passaram pelo processo de fabricação, ou ainda, peças que já estão em uso, como o caso de alguma peça que deve ter o nível de desgaste verificado para possível substituição em um processo de manutenção.
Além de medir, outras informações são necessárias, pois a medição vai dar o valor de uma determinada característica de uma peça. Mas, se você não souber o quanto esta característica poderá variar, não vai poder dizer se a medida está boa ou não. Portanto, é necessário existir uma tolerância. 
A norma ABNT NBR ISO 2768-1 estabelece valores para tolerâncias gerais para dimensões. Ou seja, são tolerâncias aplicáveis, por exemplo, em um desenho onde as cotas informam apenas os valores nominais de cada medida.
Dessa forma, é possível simplificar um desenho, não sendo necessária a indicação individual da tolerância para cada cota. 
Outra situação em que pode ser aplicada as tolerâncias gerais nas dimensões são em casos onde uma peça é produzida com base nas medições de uma outra peça já existente. Nesse caso, pode-se aplicar a norma de tolerâncias gerais, escolhendo a classe mais adequada à aplicação da peça.
Na mecânica, as tolerâncias e os símbolos nos ajudam a identificar e interpretar muitas necessidades, ou requisitos de um produto ou peça em um projeto. Podemos dizer que existem as cotas nominais, que são as cotas dos desenhos técnicos; e as cotas efetivas, que correspondem às medidas das peças já fabricadas, dentro das tolerâncias permissíveis.
Imagine que uma peça a ser fabricada tem a informação no desenho que as tolerâncias devem ser de acordo com a ISO 2768-1, ou que um cliente envia uma peça para fabricação de outra igual e solicita que seja respeitada essa norma. 
Nos dois casos, primeiramente é preciso ter acesso à norma e identificar a classe de tolerância específica. Depois disso, verificar de acordo com cada dimensão qual o valor da tolerância aplicável para fabricação da peça. 
Existem quatro classes de tolerância que estão relacionadas com o grau de precisão dos processos de fabricação. São elas: fino, médio, grosso e muito grosso, sendo o fino adequado aos processos mais precisos e o muito grosso aos menos precisos. 
Sendo assim, se há uma cota com 10 mm, a tolerância será mais ou menos dois décimos, ou seja, poderá variar um total de quatro décimos. Mas, para uma cota com valor 100 mm, a tolerância já estará em mais ou menos três décimos, nesse caso, a amplitude será de seis décimos.
Para evitar a consulta na norma em cada desenho, muitas empresas colocam uma tabela com as faixas de medidas e as tolerâncias correspondentes, no próprio desenho, junto à legenda.
Quando se trata de peças que trabalham em conjunto, onde é necessária alguma precisão, o ajuste é indicado através das tolerâncias dimensionais, nas cotas das características que vão trabalhar em conjunto, de acordo com a precisão necessária para o ajuste funcionar. 
Agora que já conhecemos as formas de tolerâncias para as dimensões, vamos conhecer as tolerâncias para geometrias, seus símbolos, como aplicá-las e realizar as medições.
Em peças que trabalham em conjunto, onde é necessária alguma precisão, o ajuste é indicado através das tolerâncias dimensionais, nas cotas das características que vão trabalhar em conjunto, de acordo com a precisão necessária para o ajuste funcionar. Neste contexto, é correto afirmar que para controlar dimensões é necessário especificar as tolerâncias dimensionais em desenhos técnicos, para controlar geometrias, também é necessário especificar tolerâncias. A norma ABNT NBR ISO 2768-2 estabelece as tolerâncias gerais para geometrias. Porém, no caso de peças que vão trabalhar em conjunto, ou de necessidade de maior rigor em alguma característica específica, o controle da geometria pode ser feito por indicação através de simbologia adequada. Nesse caso, a norma aplicável é a NBR 6409.
© Direitos de autor. 2020: Gomes; Sinésio Raimundo. Última atualização: 22/02/2020

segunda-feira, 29 de junho de 2020

Metrologia - Aula 08 - Controle geométrico com Relógio Apalpador

Relógio apalpador é utilizado para medir pequenos desvios geométricos e dimensionais.
O relógio apalpador é um instrumento com ponta de contato de alavanca. 
Por possuir guias de fixação, ele pode ser fixado em diferentes posições, viabilizando a medição em pontos de difícil acesso da peça.

O relógio apalpador é utilizado para medir pequenos desvios geométricos e dimensionais, como:
  • Planicidade;
  • Paralelismo e perpendicularidade entre faces;
  • Batimento em peças cilíndricas;
  • Circularidade e cilindricidade, entre outros.

É através da sua ponta de contato que o relógio apalpador transmite a variação medida por meio de alavancas e engrenagens do seu mecanismo interno. Isso resulta no giro do ponteiro no mostrador do relógio.
Nesta próxima imagem é possível observar uma montagem para medição de batimento, com o relógio apalpador, em uma peça que está sendo retificada.
O manuseio do relógio apalpador requer alguns cuidados pelo usuário. 
  • O instrumento deve estar precisamente montado no suporte, quando estiver em uso;
  • Utilizar bases planas como a mesa de desempeno;
  • Evitar choques e riscos;
  • Deve-se realizar a aproximação da ponta do contato suavemente na peça;
  • Substituir a ponta quando gasta;
  • Guardar sempre em local apropriado, livre de impurezas;
  • Calibrar o instrumento periodicamente, ou sempre que apresentar indicações de desvios acima das tolerâncias.
Vamos observar algumas aplicações do relógio apalpador:
Para medir a circularidade de uma peça, normalmente, fixa-se a peça em um dispositivo rotativo e usa-se um relógio apalpador ou relógio comparador. Encosta-se o relógio na peça e faz-se a mesma girar 360°. O relógio vai indicar a maior variação no raio, a qual pode ser comparada à tolerância. 
Veja a seguir a representação dessa medição:
Com base na próxima imagem, podemos perceber que a cilindricidade ocorre de forma similar à circularidade. No entanto, na cilindricidade ocorre deslocamento da ponta de medição ao longo do eixo da peça.

© Direitos de autor. 2020: Gomes; Sinésio Raimundo. Última atualização: 22/02/2020

segunda-feira, 22 de junho de 2020

Metrologia - Aula 07 - Controle geométrico

O controle geométrico é a verificação das formas ou características geométricas de peças mecânicas. É importante lembrar que controle geométrico é diferente de verificar as dimensões da peça, pois no controle geométrico o que é verificado é a geometria.
Nesta unidade de estudo será possível reconhecer os tipos, características e aplicações dos instrumentos de verificação aplicados ao controle geométrico na fabricação e manutenção mecânica.
O controle geométrico trata basicamente dos procedimentos de determinação de dimensões, forma e posição de elementos sólidos. Para isto deve-se considerar o comportamento metrológico do sistema de medição e a condição do objeto a medir.

PLANEZA E RETILINEIDADE
Um instrumento muito importante nas verificações geométricas é a régua de controle, também conhecida como régua de luz. Ela tem o fio de controle retificado e lapidado, com grande precisão, também conhecida como régua de luz. Este equipamento é usado para conferir a planeza ou a retilineidade de uma superfície.
Para usar a régua de luz, basta apoiá-la com o fio na superfície plana a ser verificada. Caso a superfície seja bem plana, a régua ficará bem apoiada. Para garantir que isso ocorra, deve-se observar a região de contato entre as superfícies. Se passar luz entre os dois elementos, então a superfície não está totalmente plana. 
A régua de luz é um instrumento de comparação que mostra, de forma rápida, os erros de retilineidade ou planeza.

PERPENDICULARIDADE
Para verificar o perpendicularismo, utiliza-se o esquadro, um instrumento construído em aço, ferro fundido ou granito, utilizado pelo técnico em mecânica para verificação de superfícies planas ou peças que necessitam estar perpendiculares uma à outra.
Assim como a régua de luz, o esquadro de luz, também conhecido como esquadro de fio, é aplicado onde se requer maior precisão no controle da geometria.  
Esse instrumento é construído em aço e recebe um tratamento térmico para elevar a dureza e resistir ao desgaste e deformações. Tem o fio de verificação bem fino e arredondado, pois é retificado e lapidado, o que possibilita melhor percepção à passagem de luz, durante a verificação de esquadrejamento entre superfícies.  
O fio de medição deve ser protegido com vaselina, antes de ser armazenado. E deve ser guardado em uma caixa própria, que o proteja do impacto e da umidade.
Nas medições por comparação de perpendicularidade, devemos utilizar o esquadro de luz, enão de face retificada. O esquadro de face retificada é mais indicado para traçagem, enquanto o de fio é mais para comparação.

CONCENTRICIDADE
A concentricidade é especificada quando duas cotas cilíndricas de uma mesma peça, necessitem ficar no mesmo centro, ou seja, concêntricas, conforme mostra este desenho ao lado.  
Para medir a concentricidade apresentada na imagem, deve-se montar o eixo em um dispositivo com fixação entre pontas, que permita a rotação de forma concêntrica. Por exemplo, em uma mesa de seno entre pontas. Veja a seguir uma ilustração dessa medição na mesa de seno. 
Perceba, na imagem anterior, que com o dispositivo centrado em relação aos diâmetros A e B, coloca-se a peça para girar e mede-se o desvio no diâmetro central com um relógio comparador.

O controle geométrico é a verificação das formas ou características das peças mecânicas. Por meio de técnicas e instrumentos adequados podemos verificar a retilineidade ou a planeza, por meio da régua de luz, já a perpendicularidade pode ser verificada por meio do esquadro e finalmente a concentricidade em uma mesa de seno.

© Direitos de autor. 2020: Gomes; Sinésio Raimundo. Última atualização: 22/02/2020

segunda-feira, 15 de junho de 2020

Metrologia - Aula 06 - Calibração de instrumentos

Calibração de instrumentos é uma operação que visa comparar os valores obtidos em uma medição realizada por um instrumento, com os mesmos valores, porém obtidos com um padrão de referência, e com base nos resultados, se conheça os desvios dessa medição. A partir desse ponto, pode-se realizar os ajustes necessários para adequar esse instrumento ao uso.
Por exemplo, no caso da balança, através de pesos de precisão são realizadas diversas medidas e verificado se a variação existente está dentro do permitido ou se será necessário realizar ajustes para adequar a balança.
Cada instrumento tem um método para ser calibrado e a calibração deve ser realizada em ambiente controlado, conforme determina a norma ABNT NBR ISO 17025, que indica ou estabelece os critérios para controle de temperatura, umidade, pressão, vibração e o que mais for necessário no ato da medição.
Para cada ponto a ser calibrado, é necessário repetir a medição três, cinco ou mais vezes. Dessa forma, é possível analisar a repetibilidade, ou seja, se o valor medido se repete; e também obter o erro médio, que será utilizado no cálculo da incerteza de medição. Agora, vamos ver como os principais instrumentos são calibrados.

Paquímetro
Ao se calibrar um instrumento de medição devemos seguir orientações contidas nas Normas Técnicas, uma delas é a NBR ISO 17025 que determina os parâmetros aplicáveis a calibração.
Quando necessitamos calibrar um paquímetro devemos seguir alguns cuidados, dentre os quais podemos citar o uso de blocos padronizados e calibrados.
É possível observar, na imagem, a calibração de um paquímetro, no momento em que está sendo medido um bloco padrão de 20 mm.
Os paquímetros possuem parafusos de ajuste no cursor, que em alguns casos, possibilitam melhorar o paralelismo entre as faces de medição quando estas apresentam desgaste.
Na calibração de medidas externas de um paquímetro, utilizam-se os blocos padrão. Já para as medidas internas, são utilizados os anéis. Os blocos padrão têm as medidas padronizadas e gravadas em seus corpos. Por isso são usados para calibrar as medidas externas com o paquímetro. Os anéis têm as medidas internas padronizadas e gravadas em seus corpos. Por isso, são usados para calibrar as medidas internas com o paquímetro.

Micrômetro
Como existem micrômetros para verificação de medidas externas, medidas internas e de profundidade, cada um deve ser calibrado de acordo com sua aplicação. Existem normas para serem usadas como referência.
Para calibrar os micrômetros, são selecionados blocos padrão diferentes, a fim de analisar os resultados nos quatro quadrantes da rosca do fuso do instrumento.
É necessário, também, verificar a planicidade e o paralelismo entre as faces de medição. Para os micrômetros, existem blocos óticos para essa verificação.
O bloco para medir a planicidade é chamado de plano ótico. Já para medição do paralelismo, são chamados paralelo ótico, sendo necessários quatro blocos para medição de cada quadrante da rosca do fuso.
Essa verificação é feita acoplando a face do bloco à face do batente e através da reflexão, por isso, as faces dos batentes devem ser lapidadas, observa-se o número de franjas (tipo de reflexo) que aparece. Quanto menos franjas, melhor a condição de planicidade ou paralelismo. Para os ajustes dimensionais, existe uma porca que serve para diminuir a folga do fuso.  

Relógios Comparador
Não é comum dispositivos de ajustes nos relógios. Para ajustar o mecanismo, muitas vezes é necessária uma intervenção mais complexa de manutenção.
Para calibrar um relógio comparador é necessário que a calibração seja feita por meio de um dispositivo específico, de modo que o relógio possa ser montado perpendicularmente, em oposição à cabeça de um micrômetro. A leitura pode ir de 0,001 mm até à medida superior desejada.
Pode-se fazer uma série de leituras a intervalos espaçados adequadamente.
As leituras são feitas no comprimento total do curso útil do relógio comparador, observando-se, no princípio, cada décimo de volta feita no relógio.
Após as leituras, os resultados obtidos podem ser melhor analisados por meio de um gráfico, que deve apresentar todos os desvios observados nos relógios comparadores. Os desvios são assinalados nas ordenadas e as posições da haste móvel, identificadas ao longo de seu curso útil, são marcadas nas abcissas.

Rugosímetro
A calibração consiste na comparação entre os valores obtidos no seu instrumento e um instrumento de referência, que também pode ser chamado de padrão.
A calibração do rugosímetro é feita medindo a rugosidade de um padrão e confrontando o resultado com o valor gravado no padrão.


© Direitos de autor. 2020: Gomes; Sinésio Raimundo. Última atualização: 22/02/2020

segunda-feira, 8 de junho de 2020

Metrologia - Aula 05 - Erros de medição

Quando fazemos uma medição, o resultado obtido está sujeito a vários erros conhecidos como erros de medição. Mas de que forma ocorrem os erros, vamos ver as principais fontes de erros nas medições.
Erros de medição são procedimentos ou fatos que interferem na medição, de forma que provoquem um afastamento da medida feita em relação ao resultado real. Os principais erros cometidos são: do operador, de retroação, de oscilações, de contaminação, de imperfeições, de princípios físicos mau empregados e de interferências.
Entre as fontes de erros mais comuns na medição, podemos citar:

  • Operador: influenciados por sua habilidade e técnicas para fazer a medição.
  • Retroação: medir já pode influenciar no resultado da medição.
  • Contaminações: corpos estranhos presentes na superfície das peças que provocam uma medição errônea.
A causa de possíveis erros causados pelo operador durante a medição:
  • Iluminação inadequada.
  • Força aplicada no instrumento durante a medição.
  • Falta de habilidade para manusear o instrumento.
De um modo geral, podemos dividir os erros de medição em erros sistemáticos e erros aleatórios.
Erros Sistemáticos
São os erros causados pelo método de medida ou por instrumentos defeituosos e que possam ser, após análise dos resultados experimentais, reduzidos por um melhor planejamento do experimento ou pelo uso de equipamentos mais sofisticados ou pelo desenvolvimento de uma técnica mais adequada!
Exemplo: Se você resolve medir o peso de um bloco de ferro, com um dinamômetro sem nenhum defeito, mas realiza a medida próximo de um forte campo magnético, suas medidas estarão todas “viciadas”, isto é, terão sempre um erro do mesmo tipo!
Erros Sistemáticos são minimizados com planejamento, planejamento e planejamento! Recursos técnicos adequados também ajudam bastante!
O erro sistemático indica a tendência de um instrumento em registrar resultados sistematicamente acima ou abaixo do valor real e qual a amplitude esperada desta variação. 

Erros Aleatórios
São todos os erros cujas causas são provocadas por fatores imprevisíveis ou de difícil controle, mesmo quando as medidas foram bem planejadas! Alguns autores chamam estes erros de erros acidentais!
Se você realiza a medida do tempo de queda de um paraquedista, nas mesmas condições e com o mesmo instrumento, mais de uma vez, é provável que os resultados sejam discrepantes (diferentes)! Estas diferenças (geralmente pequenas) se devem aos erros aleatórios!
Erros aleatórios devem ser minimizados pela repetição do experimento, sob as mesmas condições, várias vezes e tratando estatisticamente os resultados!
O erro aleatório, como o nome sugere, é produto das variações nas medições que não seguem uma tendência fixa, mas que podem ser analisadas estatisticamente pelo cálculo de sua dispersão.

Erro Absoluto
Erro absoluto é a diferença entre o valor medido (V) e o valor verdadeiro (Vv): e = V - Vv
  • É expresso na mesma unidade da medida.
  • Pode ser positivo ou negativo
  • Se o valor verdadeiro não pode ser determinado ou não existe, tem-se a dispersão!
Dispersão
A dispersão de um conjunto de leituras de um instrumento do qual desejamos determinar o erro aleatório é estimada a partir de seu desvio padrão.
No exemplo acima, podemos determinar o erro sistemático de uma balança, a partir de dez medições de uma massa conhecida, no caso 10kg. Na figura há a maneira de determinação do erro sistemático de um conjunto de medições.

Agora que você já tem conhecimento de como podem ocorrer erros sistemáticos e erros aleatórios na medição, fique atento na figura dos alvos a seguir e conheça outros conceitos importantes em metrologia.

Medida acurada
Suponha que para uma certa grandeza exista um valor verdadeiro, isto é, um valor esperado por algum modelo teórico. Se uma medida é realizada e o valor encontrado se aproxima do valor verdadeiro, temos uma medida acurada.

Medida precisa
Se um instrumento é capaz de medir pequenas frações de uma grandeza, dizemos que ele pode produzir medidas precisas.
Como pode-se notar, uma medida pode ser acurada e pouco precisa, assim como pode ser precisa e pouco acurada. 
O desejável é que a medida seja acurada e precisa! Embora, por vários motivos, isto nem sempre seja possível!

Em todos os casos mostrados anteriormente, a resolução poderia ser considerada como o tamanho da faixa colorida. Mas para ilustrar melhor o conceito de resolução, veja a figura a seguir, que mostra uma régua comum.
Observe que a parte de cima da régua tem suas divisões maiores em centímetros e cada centímetro está dividido em 5 espaços. Então, podemos dizer que a resolução desta régua é de 2 mm.

Precisão: Aptidão de um instrumento de medição fornecer indicações muito próximas, quando se mede o mesmo mensurando sob as mesmas condições.
Exatidão: É a capacidade que o instrumento de medição tem de fornecer um resultado correto.
Resolução: É o menor valor que você pode medir com um instrumento de medição.

© Direitos de autor. 2020: Gomes; Sinésio Raimundo. Última atualização: 22/02/2020

segunda-feira, 1 de junho de 2020

Metrologia - Aula 04 - Instrumentos para inspeção de peças

Nesta aula vamos conhecer alguns desses instrumentos e suas aplicações, lembrando que os instrumentos de medição requerem cuidados especiais e a correta utilização e a conservação se fazem necessários para mantê-los sempre prontos para o devido uso.

PAQUÍMETRO
Assista a seguir o vídeo que nos mostra as características de um dos instrumentos mais utilizados na atividade do técnico: o paquímetro.

O paquímetro é um instrumento usado para medir as dimensões lineares internas, externas e de profundidade de uma peça. Consiste em uma régua graduada, com encosto fixo, sobre a qual desliza um cursor.
O cursor ajusta-se à régua e permite sua livre movimentação, com um mínimo de folga. Ele é dotado de uma escala auxiliar, chamada nônio ou vernier. Essa escala permite a leitura de frações da menor divisão da escala fixa.
Apesar de ser um instrumento simples, ele pode medir dimensões externas com o bico, internas com a orela, profundidade com haste e ressaltos com topo do instrumento.
O paquímetro é um instrumento que mede sob o movimento de um cursor, com medidor ou base de medição em relação a uma régua ou uma escala de medição.
Por isso, é importante que o usuário tenha um conhecimento prévio para manuseá-lo, para o seu armazenamento e para a devida manutenção. 

MICRÔMETRO
O micrômetro é um instrumento de medição de alta precisão e bastante utilizado na indústria. Ele vem sendo aperfeiçoado desde a sua criação até os dias atuais. O micrômetro é um instrumento mais preciso que o paquímetro porque trabalha com precisão de centésimos ou milésimos de milímetros (0.01 mm, 0.001 mm, respectivamente); ou na casa de 0.001” e 0.0001” (polegadas) quando trabalhado no Sistema Inglês de Unidades. Veja os componentes do micrômetro:
Existem diversos tipos de micrômetro, cada um com sua função específica. Vamos ver alguns tipos de medição que podem ser realizadas com ele.
O micrômetro é aplicado na medição de:
  • Dimensões externas: para realizar essa medição, deve-se posicionar a peça entre a haste móvel e a haste fixa. Em seguida, girar a catraca para que o encosto da haste móvel toque a peça.
  • Dimensões internas: para medir partes internas de peças, utiliza-se o micrômetro de três contatos (ou micro) ou de dois contatos.
  • Profundidade: dotado de uma haste de extensão centralizada no corpo do micrômetro. A medição é realizada posicionando o batente do instrumento na base da peça a ser medida, girando o tambor graduado enquanto a haste desce tocando o fundo da peça.
  • Roscas: para medir roscas triangulares, utiliza-se esse micrômetro específico, suas hastes se acomodam nos passos da peça rosqueada, garantindo alta precisão na função requerida. 
Para uma boa conservação e utilização do instrumento, o usuário deve, periodicamente:
O micrômetro é um instrumento bastante utilizado quando a precisão do paquímetro não atende a necessidade de medição. 
Algumas características do micrômetro são mostradas na figura ao lado.
  • Há um tipo específico para medir roscas.
  • Precisão de um centésimo de milímetro e até um milésimo de milímetro em alguns casos.
  • O micrômetro de três contatos é utilizado para medir furos.

RELÓGIO COMPARADOR
O relógio comparador é um instrumento de elevada precisão e sensibilidade, o que faz com que sua ponta de contato reconheça mínimos desníveis a serem indicados pelo ponteiro, no mostrador. Seu princípio de funcionamento se dá através da medição por comparação. Esse instrumento pode ser encontrado na forma analógica ou digital, sendo ambas muito utilizadas no meio industrial.
Existem várias formas de realizar a medição com relógio comparador. Uma delas é ter em mãos uma peça padrão, ou bloco padrão, que nada mais é do que uma peça que serve de modelo para todas as outras a serem medidas e iniciar a medição. 
Observe a imagem a seguir, que nos mostra medições em escala fixa utilizando esse instrumento.
O relógio comparador requer alguns cuidados pelo usuário;
  • Verifique se há danos no instrumento e, se encontrados, providencie o reparo ou substituição. 
  • Limpe o instrumento com um pano seco.
  • Não lubrifique o fuso (contrariamente ao que se pensa imediatamente). Devido à folga mínima entre eixo e canhão o acabamento de rugosidade entre as partes compensa a falta de lubrificação e confere maior exatidão ao instrumento.
  • Se o instrumento não for usado por um longo tempo, retire a bateria antes do armazenamento.
  • Guarde o instrumento em uma sala livre de calor excessivo e umidade, também poeira e névoa de óleo. 

BLOCO PADRÃO
Os blocos padrão são utilizados nas operações de inspeção e calibração de instrumentos de medição. 
Os jogos são compostos por pequenos blocos no formato de paralelepípedos, padronizados com espessuras a partir de 0,5 milímetros, conforme norma da ABNT NBR NM 215 de 2000, que podem ser fabricados em aço especial, tratados termicamente para garantir a estabilidade dimensional ou material cerâmico, com base no Zircônio, elemento químico que possui excelente estabilidade dimensional.
Para uma boa utilização dos blocos padrão, o usuário deve:

  • Ser separados, limpos e cobertos com vaselina ou óleo antioxidante.
  • Ser guardados em local livre de luz, calor e umidade.
  • Caso um determinado bloco não seja utilizado, é aconselhável que seja realizado uma verificação quanto a oxidação.
TRANSFERIDOR DE GRAU
O transferidor de grau é utilizado para medições de ângulos, com resolução da escala normalmente com 1° grau. É um instrumento de estrutura simples à base de chapa de aço, muito prático na aplicação mecânica. 
Mas quando se necessita de maior precisão, como conferir ângulos de dobra em dispositivos de estampagem, podemos usar o goniômetro.

GONIÔMETRO 
O goniômetro é um instrumento de medição, que tem como função principal medir ângulos com precisão.
A leitura da escala fixa pode ser feita tanto em sentido horário quanto anti-horário, enquanto a leitura dos minutos dados pelo nônio só é lida em sentido anti-horário.
Percebeu como é importante conhecer as características dos instrumentos de medição e a aplicação de cada um deles, para desenvolver as atividades de medição com segurança. Vamos conhecer mais um instrumento de medição e sua funcionalidade.
Para medir o ângulo de uma peça com precisão de minutos de grau, de forma direta (com a leitura no instrumento), devemos utilizar o goniômetro.

RÉGUA E MESA DE SENO
Outros dois instrumentos muito usados na medição de ângulos são: a régua de seno e a mesa de seno.
Uma régua de seno é esquematizada na figura a seguir. 
Observe, na figura anterior, que a distância L é calibrada e tem muita precisão. A distância H é feita com a sobreposição de blocos padrão de dimensões conhecidas e obtém-se o seno do ângulo alfa com grande precisão. Mas vamos ver como se usa este equipamento.
Note que o relógio comparador é essencial para o uso da régua de seno. Os blocos padrão são usados para determinar a altura de um dos lados da régua.
Já uma mesa de seno pode fazer a mesma coisa, mas tem dimensões maiores. É bastante utilizada também para fabricação de peças que tenham geometria em ângulo, por processos de usinagem. 

© Direitos de autor. 2020: Gomes; Sinésio Raimundo. Última atualização: 22/02/2020